Статьи
Продольная резка оцинкованного рулона: процесс, применение и данные заказа

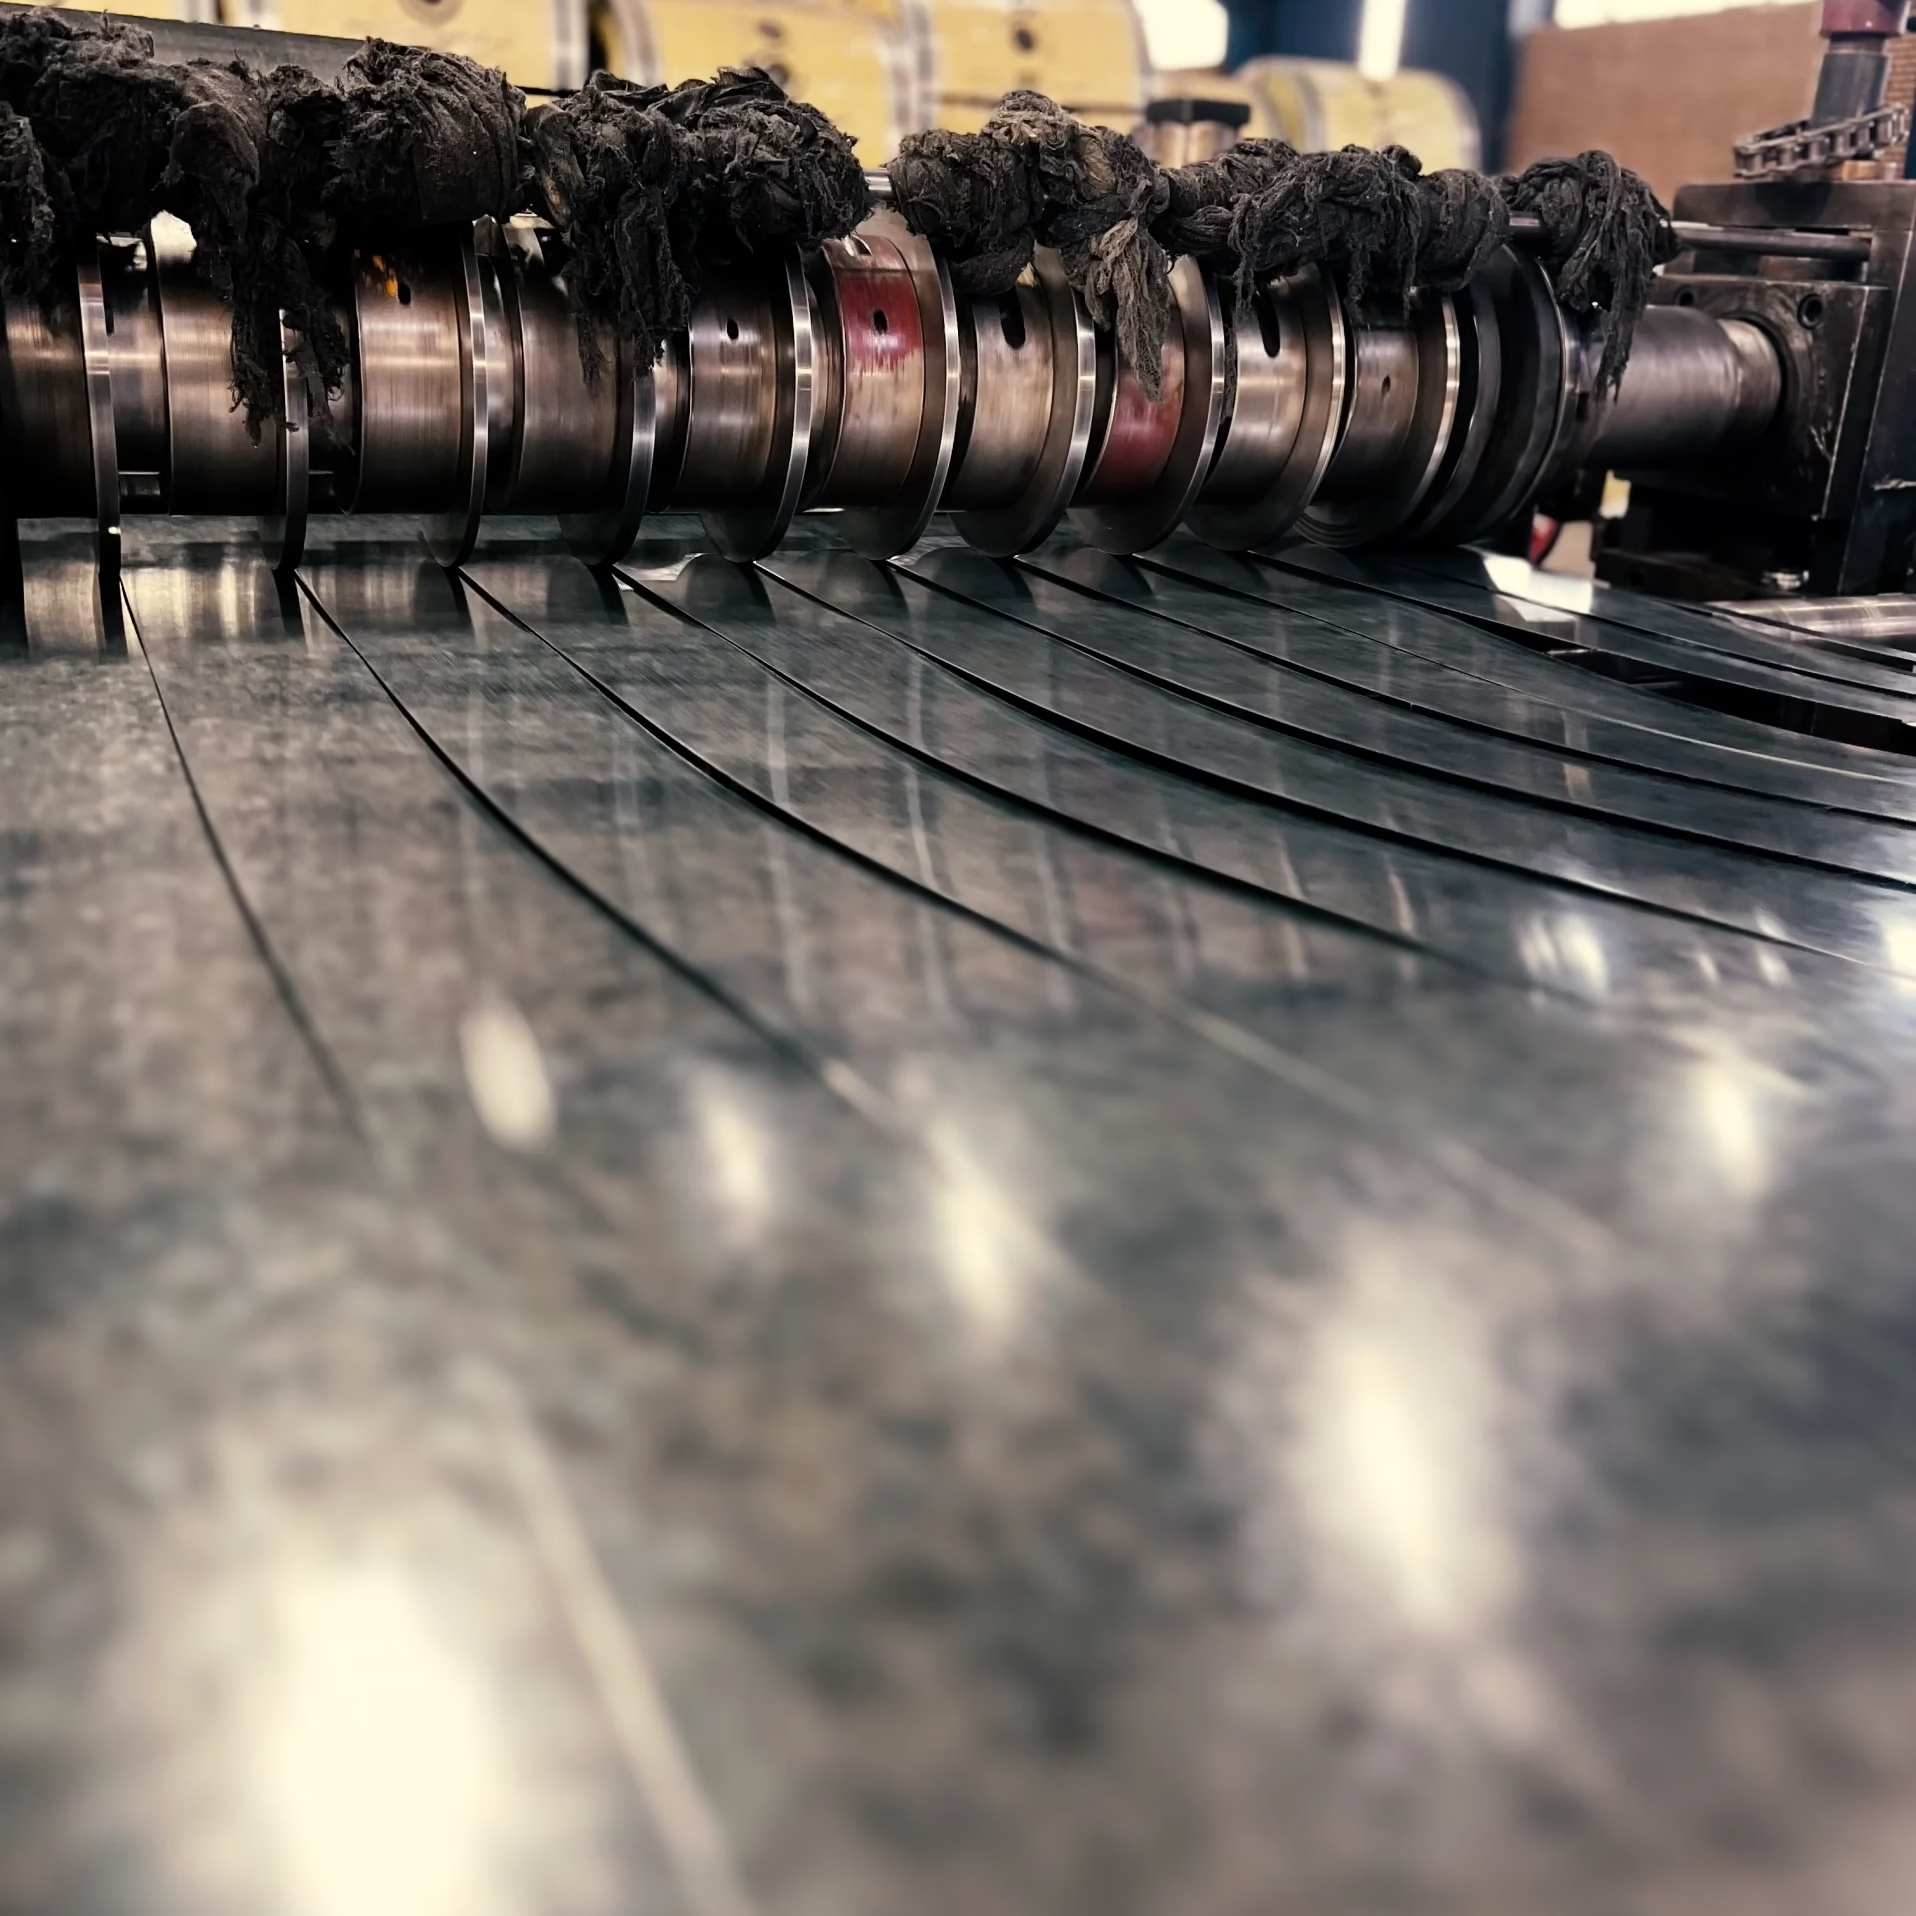
Продольная резка рулона оцинкованной стали — это процесс, при котором исходный рулон с цинковым покрытием режут вдоль на более узкие полосы или рулоны заданной ширины. Задача не сводится к самому резу: необходимо контролировать итоговую ширину, стабильность кромки, заусенец, сохранность покрытия и качество намотки выходных рулонов с учётом следующей операции.
Руководство предназначено для специалистов по закупкам, производству и контролю качества. Оно помогает подготовить исходные данные до запроса цены и отличить продольную резку от поперечной резки рулона в лист. Допустимый диапазон для каждого заказа определяется по фактическим параметрам рулона и подтверждается технической службой.
Что такое продольная резка оцинкованного рулона?
Оцинкованный лист — это стальной лист с цинковым покрытием, повышающим стойкость к коррозии. При продольной резке рулон разматывается, проходит через комплект настроенных ножей и делится на полосы заданной ширины. Затем каждая полоса снова сматывается и закрепляется для поставки согласно заказу.
Линия реза совпадает с направлением длины и движения рулона. Если нужны плоские листы заданной длины, подходящим процессом является поперечная резка рулона в лист, а не продольная резка.
Почему продольная резка оцинкованного рулона требует точного контроля?
- Сохранность покрытия: Неправильный контакт, проскальзывание или неконтролируемое перемещение могут поцарапать покрытую поверхность.
- Контроль кромки: Состояние ножей и настройка линии влияют на заусенец, качество кромки и поведение полосы на следующей операции.
- Стабильность ширины: Изменение ширины полосы может нарушить настройку последующего оборудования и размеры готовой детали.
- Намотка выходного рулона: Рулон должен быть намотан ровно и оставаться устойчивым при использовании и перевозке.
- Упаковка: Кромки и поверхность рулона необходимо защищать с учётом условий перемещения и хранения.
Этапы продольной резки оцинкованного рулона
- Приёмка и осмотр рулона: Фиксируются вид листа, толщина, ширина, масса, состояние покрытия и исходные видимые повреждения.
- Разработка схемы резки: Определяются ширина и количество выходных полос, возможная обрезь по краям и требуемые допуски.
- Настройка ножей и проставок: Схема ножей задаётся по толщине, выходным размерам и критериям кромки.
- Разматывание и направление рулона: Лист поступает в зону резки с контролем траектории и натяжения.
- Резка и повторная намотка: Выходные полосы разделяются и сматываются в соответствии с заказом.
- Контроль и упаковка: До поставки проверяются ширина, кромка, поверхность, качество намотки и способ крепления.
Какие параметры необходимо указать в заказе?
| Для чего он нужен? | |
|---|---|
| Вид, марка и состояние покрытия листа | Для оценки совместимости процесса и критериев поверхности |
| Толщина и ширина исходного рулона | Для разработки схемы резки и оценки возможности производства |
| Ширина и количество выходных полос | Для определения расположения ножей и боковой обрези |
| Допуск по ширине и допустимый заусенец | Для определения критериев измерения и контроля кромки |
| Масса и размеры исходного рулона | Для оценки перемещения, разматывания и крепления рулона |
| Требуемый внутренний диаметр или форма выходного рулона | Для совместимости с последующим оборудованием |
| Объём заказа и способ упаковки | Для планирования производства, поставки и защиты поверхности |
Критерии контроля качества оцинкованной полосы
Ширина и допуск
Указывайте номинальную ширину вместе с допустимым отклонением. Если деталь или последующая линия чувствительны к размеру, формулировки «точная ширина» недостаточно: критерий измерения должен быть определён явно.
Кромка и заусенец
Выходную кромку оценивают по требованиям следующей операции. Допустимую величину заусенца и чувствительную сторону детали, особенно для формовки или ручной обработки, необходимо определить до производства.
Состояние поверхности и покрытия
Царапины, истирание, загрязнение и повреждение покрытия контролируются по ожидаемому уровню качества поверхности. Если внешний вид готового изделия важен, это требование следует указать в запросе и при передаче исходного рулона.
Качество намотки
Ровное расположение слоёв, устойчивость рулона и надёжное крепление важны для перевозки и работы на следующей линии. Целевая масса и назначение выходного рулона влияют на способ крепления.
Распространённое применение оцинкованной полосы
Оцинкованная полоса может служить заготовкой для непрерывных линий и различных изделий: профилей и металлических компонентов, деталей, строительного оборудования, воздуховодов и отдельных промышленных изделий. Марка, толщина, ширина и качество поверхности должны соответствовать следующему процессу и условиям эксплуатации готовой продукции.
Само наличие цинкового покрытия не делает любую полосу пригодной для любого применения. Необходимо совместно оценивать свойства основы, тип покрытия, последующую формовку, условия среды и требования чертежа.
Разница между продольной и поперечной резкой оцинкованного рулона
При продольной резке главным размером является ширина полосы, а продукция обычно поставляется узким рулоном. При поперечной резке главным размером является длина листа, а результат поставляется плоскими листами. Руководство о продольной и поперечной резке рулона сравнивает два процесса в одной таблице.
Упаковка и хранение оцинкованной полосы
- Рулоны следует закреплять так, чтобы они не смещались и не разматывались при перевозке.
- Обрезанные кромки необходимо защищать с учётом массы рулона и способа перемещения.
- Прямой контакт поверхности с грузозахватным инструментом не должен приводить к царапинам или деформации.
- Место хранения должно быть сухим, чистым и подходящим для стали с покрытием.
- На этикетке рулона желательно указывать заказ, ширину, материал и прослеживаемый идентификатор.
С чего начать запрос цены на продольную резку оцинкованного рулона?
Сначала соберите данные исходного рулона и требуемой продукции по таблице этого руководства. Затем изучите услуги Ghafari по продольной резке рулона и порядок запроса. Общие возможности по обработке и хранению листа представлены на странице резки и складирования листового металла.
Скачать чек-лист запроса на продольную резку
До запроса на резку оцинкованного рулона внесите в заполняемую форму параметры исходного рулона, выходную ширину, допуски, чувствительность покрытия и способ упаковки.
Частые вопросы о продольной резке оцинкованного рулона
Повреждает ли продольная резка оцинкованное покрытие?
Рез создаёт новую кромку, а механический контакт может влиять на поверхность. Правильная настройка линии, контролируемое перемещение и подходящая упаковка уменьшают ненужные царапины и повреждения. Критерий приемки следует согласовать до производства.
Достаточно ли толщины и ширины для расчёта цены?
Нет. Также нужны вид и марка листа, состояние покрытия, размеры и масса исходного рулона, ширина и количество выходных полос, допуски, объём заказа и способ упаковки.
Можно ли получить несколько вариантов ширины из одного рулона?
Схема резки технически может включать разные варианты ширины, однако окончательная возможность зависит от ширины исходного рулона, расположения ножей, толщины, ограничений оборудования, боковой обрези и параметров заказа и требует технической проверки.
Какую толщину можно обрабатывать при продольной резке оцинкованного рулона?
Допустимый диапазон зависит от оборудования, ширины и массы рулона, марки и требований к продукции. Чтобы не опираться на неподходящий общий диапазон, направьте фактическую толщину и параметры рулона на техническое подтверждение.
Чем оцинкованная полоса отличается от оцинкованной стальной упаковочной ленты?
«Оцинкованная полоса» может быть заготовкой заданной ширины для разных применений. «Оцинкованная стальная упаковочная лента» предназначена для фиксации грузов в промышленной упаковке, и её характеристики должны соответствовать грузу, скрепе и обвязочному инструменту.
Продольная резка оцинкованного рулона даёт более надёжный результат, когда с самого начала определены ширина и допуск, качество кромки, чувствительность поверхности, форма рулона и упаковка. Для оценки возможности производства направьте полные параметры исходного рулона и требуемой продукции.